
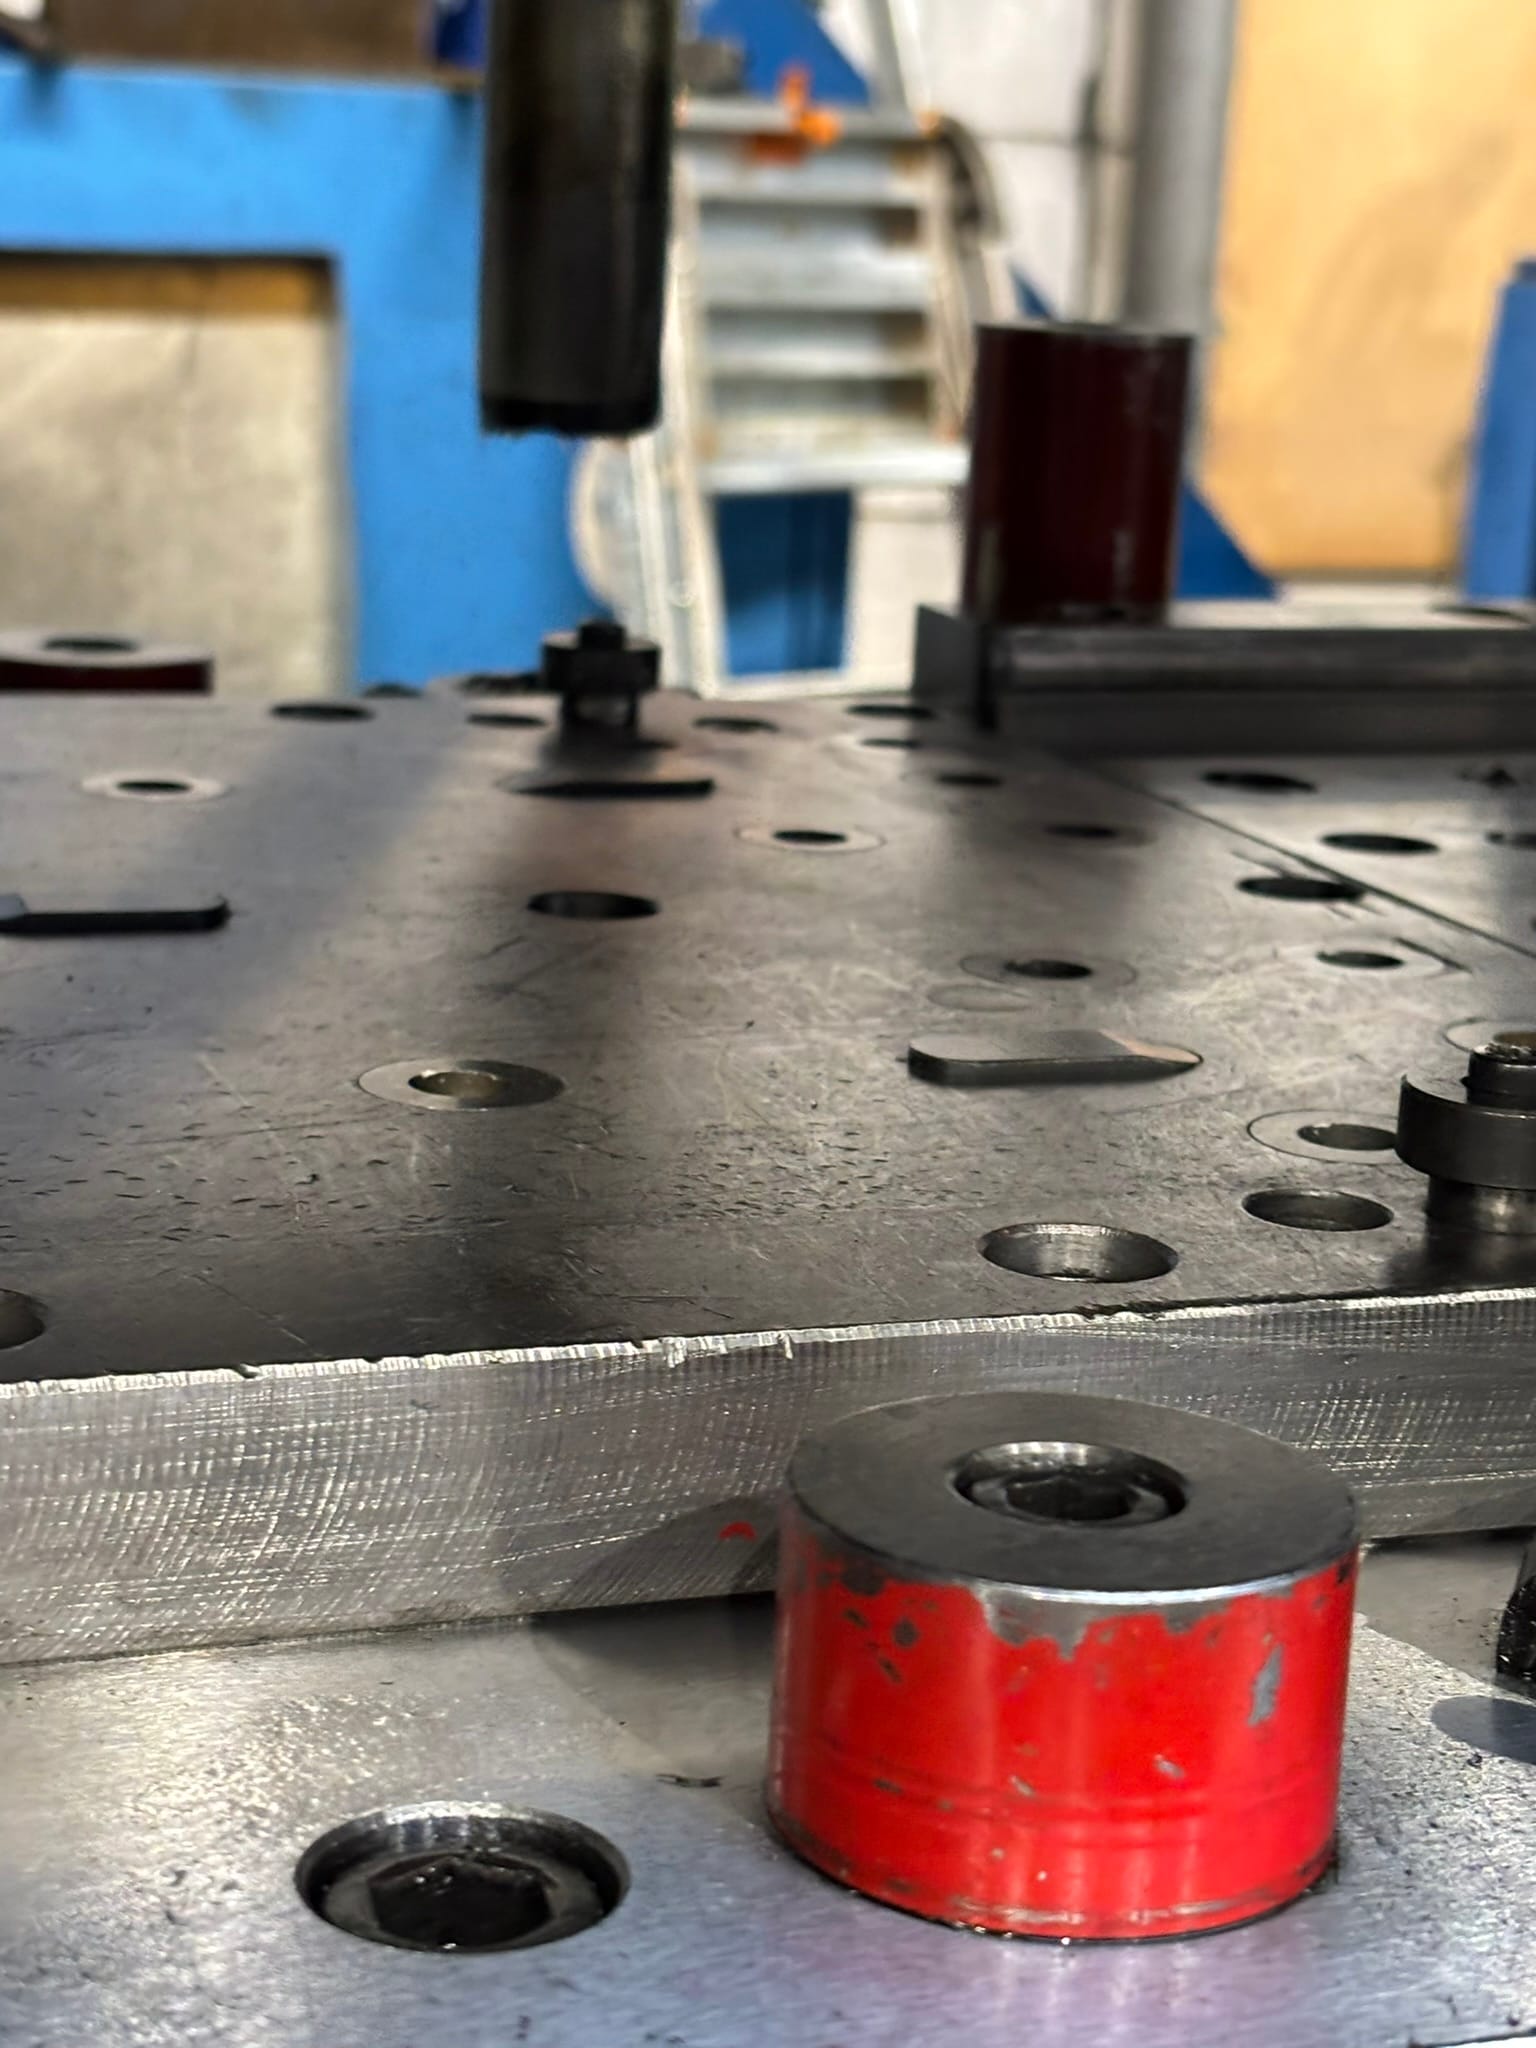
In de vroege dagen van de industriële perslijn luisterde de meestergereedschapsmaker letterlijk naar de machine. Een “ander” tikje in het ritme was vaak genoeg om te weten dat er iets verschoof. Vandaag meten we meer, produceren we sneller en is de tolerantie kleiner, maar die oude les blijft overeind: de meeste stilstanden komen niet uit het niets. Ze kondigen zich aan, alleen niet altijd op de plekken waar iedereen automatisch kijkt.
Wie in 2026 voorspelbaarheid wil in de toelevering, doet er goed aan om bij volgsnijbuiggereedschappen en kap- en plooimatrijzen verder te kijken dan de klassieke snijkanten. Hieronder staan zeven vaak overgeslagen zones waar volgsnijbuiggereedschap slijtage langzaam opbouwt, met vroege signalen die je kunt zien, horen en meten.
Waarom die “kleine” slijtagezones zo vaak tot grote problemen leiden
Downtime voorkomen in een perslijn draait zelden om één magische reparatie. Het gaat om een reeks kleine afwijkingen die zich opstapelen: maatspreiding die “net binnen tolerantie” blijft, braamvorming die nog weg te borstelen valt, of een persgeluid dat nét iets scherper wordt. Als je pas reageert wanneer het product uitval wordt, ben je eigenlijk al te laat.
Typische versnellers van slijtage die we in de praktijk zien:
- hogere perssnelheden en kortere omsteltijden
- dunner of harder bandmateriaal, coatings en variabele batches
- marginale smering of vervuiling in geleidingen
- correcties “op de pers” die mechanische spanningen verleggen
Bij Simons Gereedschapsmakerij (Hamont-Achel) merken we dat het verschil vaak zit in hoe vroeg je die signalen koppelt aan de juiste slijtageplek, en hoe strak je preventief onderhoud voor matrijzen organiseert, inclusief metingen en gerichte nabewerkingen.
Hoe kan ik Gereedschapsmakerij Simons bereiken? | GM Simons | GereedschapsmakerijDit zijn de contactgegevens van Gereedschapsmakerij Simons |
1) Geleiderails en glijplaten: de stille veroorzakers van maatdrift
Geleiding slijt niet spectaculair, maar ze bepaalt wél de herhaalnauwkeurigheid. Zodra een rail of glijplaat licht “polijst” of inslijt, verschuiven krachten en komt de snede of plooi niet meer exact waar je ze verwacht.
Vroege signalen:
- maatspreiding door gereedschapsslijtage neemt toe over een shift, niet meteen per stuk
- lichte schuine glansstrepen op glijvlakken
- meer correcties nodig aan pilot- of aanslagpositie
Wat helpt:
- periodiek spelingscontrole met meetklok en referentiepunten
- glijvlakken bijwerken met vlakslijpen van matrijsonderdelen wanneer ze niet meer vlak dragen
2) Pilots en pilotgaten: minieme schade, maximale positioneringsfout
Pilots krijgen vaak pas aandacht als ze breken. Toch begint het meestal met micro-afplatting, aanloopbeschadiging of een beginnende “kraag” aan het pilotgat. Dat geeft net genoeg fout om de volgende stations scheef te belasten.
Vroege signalen:
- wisselende plaatsing van gaten/uitsparingen, vooral bij start van de coil
- kraslijnen rond pilotgaten, of een licht ovale indruk
- onverklaarbare braam die plots bij één station domineert
Aanpak:
- pilots controleren op aanlooprand en concentrische slijtage
- bij beschadigde contouren is draadvonken voor matrijsreparatie vaak de snelste weg naar een zuivere geometrie zonder extra thermische invloed
3) Strippers en drukplaten: slijtage die zich verraadt via braam
Wanneer een stripper niet meer vlak en stabiel afstript, ontstaat er extra trek aan de strip. Dat geeft braamvorming en onrust in de snede, ook al lijken de snijplaten zelf nog “scherp”.
Vroege signalen:
- braamvorming waarvan de oorzaak in de matrijs niet bij de snijkant ligt, maar bij onregelmatig afstrippen
- verhoogde gevoeligheid voor strip-lift of “plakken”
- meer variatie in perskracht gedurende de slag
Wat helpt:
- controleren op lokale inzakking rond veren of schroefpunten
- opnieuw vlak maken via vlakslijpen, zodat de stripper weer gelijkmatig draagt
4) Snijplaat-ondersteuning en zittingvlakken: de plek waar de hardheid niet helpt
Een snijplaat kan topmateriaal zijn, maar als de zitting eronder indeukt of vuil insluit, gaat de plaat “werken”. Dat geeft microbeweging, chipping en uiteindelijk braam.
Vroege signalen:
- chipping aan één hoek die terugkomt na “even bijslijpen”
- braam groeit asymmetrisch (één zijde van de snede slechter)
- subtiele afdrukken of fretting op zittingvlakken
Aanpak:
- zittingen schoon, vlak en spanningsvrij maken
- bij complexe vormen kan profielslijpen in volgsnijbuigen de steunvlakken opnieuw correct laten aansluiten
Privacy & cookies | GM Simons | GereedschapsmakerijGereeschapsmakerij Simons staat voor hoogstaand specialisten- en precisiewerk |
5) Plooistations: radiusopbouw en wrijving die je pas ziet in het product
Bij kap- en plooimatrijzen ontstaat slijtage vaak als radiusopbouw, micro-galling of oppervlakteruwheid die toeneemt. Het resultaat is geen “kapot” station, maar een product dat stilaan uit vorm kruipt.
Vroege signalen:
- glansverschil of streepvorming op de plooi
- hoekafwijking die temperatuur- of smeerafhankelijk lijkt
- meer terugvering dan normaal, met grotere spreiding
Wat helpt:
- oppervlaktes vergelijken met een referentie, niet alleen visueel maar ook met eenvoudige ruwheidsindicatie
- gericht profielslijpen om de radius en aanloop opnieuw consistent te maken
GM Simons | Precisie Producten | GM Simons | GereedschapsmakerijGereedschapsmakerij draagt precisie hoog in het vaandel. Onze precisieproducten maken in verschillende sectoren het verschil. |
6) Cam- en schuifmechanismen: slijtage die je eerst hoort
Schuiven, wiggen en cam-geleidingen krijgen cyclische klappen. De eerste aanwijzing is vaak een persgeluid dat afwijkt door slijtage: een drogere tik, een dubbele aanslag, of een schurend moment net voor BDP/ODP.
Vroege signalen:
- hoorbare verandering in ritme bij identieke persinstellingen
- lokale warmte of verkleuring bij cams
- onregelmatige maatverandering die samenhangt met zijdelingse bewerkingen
Aanpak:
- luistertest in combinatie met trendlijsten van afkeur en perskracht
- geleidingsvlakken controleren en, waar nodig, opnieuw vlak of passend slijpen
Let op: een “snelle” smeeroplossing kan tijdelijk het geluid dempen, maar maskeert soms de echte oorzaak. Combineer smering altijd met inspectie van contactvlakken.
7) Bevestigingen, paspennen en schroefgaten: los is ook slijtage
Een matrijs kan perfect geslepen zijn, maar een licht uitgeslagen paspenboring of een schroef die herhaaldelijk net niet op moment zit, creëert microverschuiving. Dat vertaalt zich in onverklaarbare variatie, vooral bij hogere snelheid.
Vroege signalen:
- maatspreiding die vooral na ombouw of onderhoud opduikt
- herhaaldelijk “na-aandraaien” nodig
- glanzende randen rond pennen of schroefzittingen
Aanpak:
- controle op paspennen, boringen en aanligvlakken
- bij uitslag kan draadvonken of een gerichte revisie de passing herstellen zonder improvisatie op de pers
Zo detecteer je vroeg, zonder je productie stil te leggen
Vroege detectie is geen extra administratie, maar een routine die je kort houdt en slim plant. Een praktische mix die bij veel perslijnen werkt:
- productsignalen: trend in braam, kras, vormafwijking, hoek en terugvering
- machine-signalen: persgeluid, krachtcurve indien beschikbaar, temperatuurplekken
- gereedschapssignalen: glanslijnen, fretting, microchipping, spelingmetingen
Koppel die observaties aan vaste checkpoints per gereedschapstype. Zo wordt het zoeken naar slijtagepunten in een volgsnijmatrijs geen giswerk, maar een herhaalbaar proces.
Voorjaar als moment voor een strakke onderhouds- en verbeterplanning
Veel bedrijven gebruiken het voorjaar om de achterstand weg te werken voordat het tweede en derde kwartaal pieken. Een doordachte voorjaarsplanning voor technisch onderhoud kan dan ook het verschil maken tussen “brandjes blussen” en gecontroleerde beschikbaarheid.
Een nuttige volgorde:
- nulmeting van kritische maten, spelingen en referentievlakken
- herstel van draagvlakken via vlakslijpen waar nodig
- stations met vormcontact bijwerken met profielslijpen, afgestemd op materiaal en smeerregime
- beschadigde contouren of passingen herstellen met draadvonken, zodat je geometrie terug klopt
- korte proefrun en meetrapport, zodat je trendbewaking opnieuw vertrekt van een goede basis
Bij Simons Gereedschapsmakerij combineren we die stappen met een machinepark dat gebouwd is voor precisie en herhaalbaarheid, van slijpmachines tot draadvonkers en meetbank. Wie wil weten hoe we zulke trajecten aanpakken, vindt een overzicht op de pagina over ons machinepark en onze focus als partner in metaalbewerking.
Matrijzenbouw | GM Simons | GereedschapsmakerijBij Simons Gereedschapsmakerij vind je matrijzen die aan de hoogste kwaliteitsnormen voldoen. |
Slot: maak van “vergeten plekken” vaste controlepunten
De meeste problemen die volgsnijbuiggereedschappen treffen, kondigen zich vroeg aan, alleen niet altijd op de snijkant. Door aandacht te geven aan geleiding, ondersteuning, pilots, cams en passingen, pak je volgsnijbuiggereedschap slijtage aan waar ze begint. Dat is vaak de kortste weg naar minder variatie, minder braam en minder ongeplande stops.
Wil je jouw onderhoudsaanpak aanscherpen of een matrijs laten doorlichten op vroegtijdige slijtagezones? Neem contact op met Simons Gereedschapsmakerij via de pagina contact en leg je uitdaging voor. Dan bekijken we samen welke ingreep het meeste effect geeft, met minimale verstoring van je persplanning.


